
Durch Aktivierung dieser Option stimmen Sie der vollumfänglichen Cookie-Nutzung sowie der Übermittlung personenbezogener Daten in Drittländer zu. Sie können Ihre Einwilligung jederzeit widerrufen. Die vor dem Widerruf auf Basis dieser Einwilligung erfolgte Datenverarbeitung bleibt rechtmäßig.


Technischer Hintergrund
Mit der beschleunigten globalen digitalen Transformation ist die Nachfrage nach KI und großen Modellen dramatisch gestiegen, wodurch der Chipstromverbrauch in den Bereich von zig Kilowatt getrieben und die Leistungsdichte von Racks exponentiell erhöht wird. Rechenkapazität und Energieverbrauch steigen weiterhin stark an. Traditionelle Luftkühlungstechnologien reichen aufgrund physikalischer Grenzen, Energieeffizienzeinschränkungen und Zuverlässigkeitsproblemen nicht mehr aus, um den rasant steigenden Kühlanforderungen gerecht zu werden. Flüssigkühlung kann dank ihrer im Vergleich zur Luftkühlung deutlich höheren spezifischen Wärmekapazität Wärme schneller abführen. Dank ihres schnellen Wärmeübertragungspfads, ihrer hohen Wärmetauscheffizienz und ihrer überlegenen Kühlenergieeffizienz ist die Flüssigkühlung zur „optimalen Lösung" und sogar zur „einzigen Lösung" für Rechenzentren geworden, um die thermischen Herausforderungen hoher Leistung zu bewältigen und ein effizientes Wärmemanagement zu erreichen.
Aus Sicht der CO₂-Reduktion und Umweltfreundlichkeit liefert die Flüssigkühlung eine ausgezeichnete Energieeinsparungsleistung. Die PUE (Power Usage Effectiveness) flüssiggekühlter Rechenzentren kann unter 1,2 gesenkt werden, wodurch jährlich erhebliche Stromkosten eingespart werden. Sie verbindet geringen Energieverbrauch mit hoher Leistung und verbessert die Wirtschaftlichkeit deutlich. Auf nationaler Politikebene ist die Flüssigkühlung als Schlüsselrichtung der CO₂-armen Entwicklung anerkannt. Der „Aktionsplan für die grüne und CO₂-arme Entwicklung von Rechenzentren" legt ausdrücklich fest, dass bis Ende 2025 die durchschnittliche PUE von Rechenzentren im ganzen Land unter 1,5 sinken soll; neu gebaute oder erweiterte große und übergroße Rechenzentren müssen eine PUE unter 1,25 erreichen, während Rechenzentrumsprojekte an nationalen Knotenpunkten eine PUE von 1,2 nicht überschreiten dürfen. Der Plan betont zudem die Förderung energieeffizienter Technologien und Geräte, die Weiterentwicklung von Flüssigkühlungs- und Verdunstungskühlungslösungen entsprechend den lokalen Gegebenheiten sowie die verstärkte Nutzung natürlicher Kühlressourcen.
Traditionelle Fertigungstechnologien
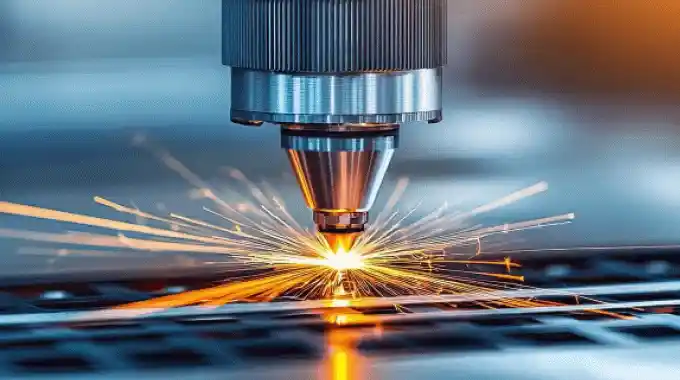
Die herkömmliche Fertigung von Flüssigkühlungskomponenten stützt sich primär auf Fügeverfahren wie WIG-Schweißen, Hartlöten und Rührreibschweißen. Diese traditionellen Methoden können jedoch den Anforderungen der nächsten Generation von Wärmetauschern hinsichtlich Präzision, Schweißnahtfestigkeit, Dichtigkeit, Zuverlässigkeit, Anpassungsfähigkeit an komplexe Geometrien und Qualitätskonsistenz in der Großserienfertigung nicht gerecht werden. Das Laserschweißen ist mit seinen Vorteilen hoher Energiedichte, minimaler Wärmeeinflusszone und überlegener Schweißpräzision – die von konventionellen Verfahren nicht erreicht werden – zur dominierenden Fügemethode für Flüssigkühlungskomponenten geworden.
Vorteile des Laserschweißens bei flüssiggekühlten Serverkomponenten
1. Hohe Schweißpräzision: Das Laserschweißen erreicht Präzision im Mikrometerbereich, was für die winzigen Komponenten und komplexen Strukturen in flüssiggekühlten Servern entscheidend ist. Dies gewährleistet zuverlässige Schweißnahtqualität und verhindert Leckagen oder Leistungseinbußen durch unpräzises Schweißen.
2. Hohe Schweißgeschwindigkeit: Der schnelle Schweißprozess verkürzt die Produktionszyklen erheblich und steigert die Fertigungseffizienz. Da flüssiggekühlte Server typischerweise zahlreiche Schweißpunkte aufweisen, unterstützt die Hochgeschwindigkeitsfähigkeit des Laserschweißens die Anforderungen der Großserienproduktion.
3. Überlegene Schweißnahtqualität:Das Laserschweißen erzeugt schmale, tiefe Schweißnähte mit minimalen Wärmeeinflusszonen und geringer Verformung, wodurch die Strukturintegrität und Ästhetik flüssiggekühlter Server erhalten bleiben. Darüber hinaus verbessern hochwertige Schweißnähte die Systemzuverlässigkeit und Langlebigkeit.
4. Berührungsloses Schweißen:Als berührungsloses Verfahren übt das Laserschweißen während des Betriebs keine direkte physikalische Kraft auf das Werkstück aus. Dies ist besonders vorteilhaft für empfindliche und sensitive Komponenten in flüssiggekühlten Servern, da mechanischspannungsbedingte Schäden vermieden und die Komponentenintegrität und -leistung erhalten werden.
5. Breite Anpassungsfähigkeit: Das Laserschweißen eignet sich für verschiedene Materialien und unterschiedliche Dicken. Ob Metalle oder bestimmte nichtmetallische Materialien – durch Anpassung der Laserparameter lassen sich optimale Schweißnähte erzielen. Diese Flexibilität verleiht dem Laserschweißen einen deutlichen Vorteil bei der Erfüllung vielfältiger Design- und Materialanforderungen in flüssiggekühlten Serveranwendungen.
6. Automatisierung und Intelligenz:Laserschweißsysteme lassen sich leicht in automatisierte Produktionslinien integrieren und ermöglichen eine intelligente und automatisierte Steuerung des Schweißprozesses. Dies steigert nicht nur die Produktivität, sondern minimiert auch menschliche Fehler und gewährleistet eine konsistente Schweißnahtqualität.
Die Kaltplatten-Flüssigkühlung ist derzeit die vorherrschende Flüssigkühlungslösung.
Zu den Hauptarten der Flüssigkühlung zählen Kaltplatten-, Immersions- und Sprühkühlung. Im Vergleich zu anderen kontaktbasierten Flüssigkühlungsmethoden leiten Kaltplatten-Flüssigkühlungssysteme das Kühlmittel direkt in das Serverinnere und ermöglichen einen effizienten Wärmetausch über Kaltplatten, die in engem Kontakt mit den Chips stehen. Die Kaltplattenkühlung kann 70–75 % der von Geräten innerhalb eines Racks erzeugten Wärme abführen. Da keine vollständige Flüssigkühlung erreicht wird, sind ihre Kühlleistungs- und Energieeffizienzgewinne etwas geringer als bei anderen Flüssigkühlungsmethoden, und es kommen typischerweise Hybridkühlungsansätze wie Luft-Flüssig-Kombinationen zum Einsatz.
Anwendung des Laserschweißens in Kaltplatten-Flüssigkühlungssystemen
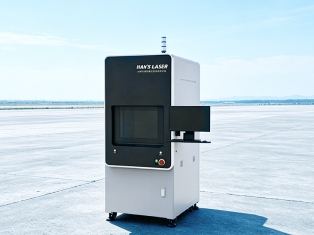
Han's Laser Special Equipment bietet eine vollständige Laserschweißlösung für Flüssigkühlungskomponenten, die Prozesstechnologie, Systemausrüstung und automatisierte Integration umfasst.
Die Lösung verfügt über einen Hochgeschwindigkeits-Oszillationsschweißkopf, der verschiedene Oszillationsmuster wie kreisförmige, Z-förmige und Achterbahn-Trajektorien erzeugen kann. Dadurch werden die effektive Spotgröße vergrößert und die Spalttoleranz verbessert, wodurch komplexe interne Rohrleitungsstrukturen und Montagespalte in Flüssigkühlungssystemen effektiv bewältigt und eine hochflexible und anpassungsfähige Bearbeitung ermöglicht wird. Ausgestattet mit intelligenter In-Prozess-Inspektionsfunktionalität ermöglicht es eine Echtzeit-Fehlervermeidung, -identifikation und vollständige Datenrückverfolgbarkeit über den gesamten Prozess und gewährleistet so hohe Schweißeffizienz und -ausbeute für Flüssigkühlungskomponenten.
Durch den Einsatz fortschrittlicher Technologien wie Echtzeit-In-Prozess-Überwachung, Bewegungsbahnsteuerung und Laserstrahlformung erreicht das System darüber hinaus Fehlervermeidung und Prozessoptimierung und erfüllt strenge Anforderungen an Dichtigkeit und Schweißnahtfestigkeit von Flüssigkühlungskomponenten, wodurch Produktleistung und Zuverlässigkeit verbessert werden.
Laserschweißverfahren und Fallstudien für drei wesentliche Flüssigkühlungskomponenten
1. Kaltplatten-Flüssigkühlungsplatte – Manifold-Laserschweißen
Manifold-Laserschweißen bezeichnet das Schweißen der Hauptkühlmittelkanäle in Flüssigkühlungsplatten, wobei primär der Hauptkanal mit den Abzweigverbindern verbunden wird. Dieser Prozess erfordert hohe Präzision und Zuverlässigkeit sowie gleichmäßige und feste Schweißnähte mit glatten, sauberen Oberflächen.
Für das Manifold-Schweißen haben das Customized 3C Equipment Center und das Low-to-Medium Power Welding Light Source Center von Han's Laser gemeinsam ein neues dediziertes Schweißsystem entwickelt. Durch den Einsatz einer kundenspezifisch gefertigten hochpräzisen Drehvorrichtung erreicht diese Lösung hochkonzentrische Verbindungen zwischen Edelstahlrohren und stellt sicher, dass das Endprodukt frei von Rissen, Porosität und anderen Defekten ist und sein Erscheinungsbild dem des Originalmaterials entspricht.
Fallstudie
Schweißmaterialien: 1,1 mm Edelstahlrohr + 1,1 mm Edelstahlrohr
Prozessanforderungen: Nahtlose Verbindung von Edelstahlrohren mit dichter Abdichtung, keine Leckage und ausreichende Schweißnahtfestigkeit
Herausforderungen: Hohe Konzentrizitätsanforderung zwischen den beiden Stahlrohren
2. Kaltplatten-Flüssigkühlungsplatte – Laserschweißen von Kaltplatten
Die Kaltplatte ist eine Kernkomponente in Flüssigkühlungssystemen, die für den Wärmetausch verantwortlich ist und Temperaturschwankungen der Chips, die Chip-Lebensdauer und die Langzeitstabilität maßgeblich beeinflusst. Das Laserschweißverfahren für Kaltplatten nutzt hochenergetische Laserstrahlen, um eine feste, hermetische Verbindung zwischen Deckplatte und Grundplatte zu erreichen, wobei die Auswirkungen der hohen Wärmeleitfähigkeit und des hohen Reflexionsvermögens von Kupfer beim Schweißen minimiert, Spritzer reduziert, die Porosität gesenkt und die Schweißnahtqualität verbessert werden.
Fallstudie
Schweißmaterialien: 1,5 mm obere Kupferplatte + 2 mm untere Kupferplatte
Prozessanforderungen: Sicherstellung der Dichtigkeit, hochfeste Verbindung, gleichmäßige Einschmelztiefe und keine Oxidation im Schweißbereich
Herausforderungen: Kupfer weist hohe Wärmeleitfähigkeit und hohes Reflexionsvermögen auf und neigt zur Oxidation
3. Kaltplatten-Flüssigkühlungsplatte – Balg-Laserschweißen
Das Balg-Laserschweißen ist eine Präzisionsschweißtechnologie, die hochenergetische Laserstrahlen mit hoher Energiedichte nutzt und sich besonders für komplexe Metallrohrleitungen wie Bälge mit hohen Präzisionsanforderungen eignet. Zu den wesentlichen Vorteilen zählen eine minimale Wärmeeinflusszone und hohe Schweißnahtqualität, wodurch Verformungs- und Oxidationsprobleme, die bei traditionellen Schweißverfahren häufig auftreten, effektiv vermieden werden.
Fallstudie
Schweißmaterialien: 0,8 mm Edelstahlrohr + 0,8 mm Edelstahlrohr
Prozessanforderungen: Sicherstellung zuverlässiger Dichtigkeit, Vermeidung von Verformung beim Schweißen und Vermeidung von Oxidation an der Schweißverbindung
Herausforderungen: Komplexe, verformungsanfällige Struktur, Oxidationsanfälligkeit des Metalls, extrem hohe Dichtigkeitsanforderungen
Laserschweißen treibt Wertneukonfiguration und Leistungssprung flüssiggekühlter Server voran
Han's Laser wird aktiv fortschrittliche Anwendungen der Laserschweißtechnologie für Flüssigkühlung erkunden und mit weiteren Produktzentren zusammenarbeiten, um eine „Kühlungs"-Maschinerie aufzubauen, die die Digitalwirtschaft und Künstliche Intelligenz in höhere Dimensionen vorantreibt. Diese Integration wird es der Flüssigkühlung ermöglichen, sich tiefgehend mit hocheffizienter Rechenleistung und ultra niedriger PUE zu verbinden und die Entwicklung einer vollständigen, ausgereiften, intelligenten, grünen und effizienten Flüssigkühlungsindustriekette zu beschleunigen.