
Cookie-Einstellungen

Notwendige Cookies (für den Betrieb erforderlich)
Optionale Cookies (Statistik & Analyse)

Durch Aktivierung dieser Option stimmen Sie der vollumfänglichen Cookie-Nutzung sowie der Übermittlung personenbezogener Daten in Drittländer zu. Sie können Ihre Einwilligung jederzeit widerrufen. Die vor dem Widerruf auf Basis dieser Einwilligung erfolgte Datenverarbeitung bleibt rechtmäßig.

Branchenfall | Laser-Schweißpräzision als Wegbereiter: Innovation und Serienfertigungstransformation in der VC-Vapor-Chamber-Fertigung

Branchenfall | Laser-Schweißpräzision als Wegbereiter: Innovation und Serienfertigungstransformation in der VC-Vapor-Chamber-Fertigung

Aug 03, 2026
Aufrufe: 178


In den vergangenen Jahren hat die explosionsartig gestiegene Nachfrage nach Leistungsdichte bei elektronischen Geräten und Komponenten in Bereichen wie Künstliche Intelligenz, New-Energy-Fahrzeuge, 3C-Unterhaltungselektronik und 5G-Kommunikation dazu geführt, dass Branchenprognosen für den Sektor der Wärmemanagementkomponenten zwischen 2025 und 2035 ein jährliches Wachstum von etwa 10 % bis 15 % erwarten. Bis 2035 könnte der globale Markt für Wärmemanagementkomponenten 300–400 Mrd. USD erreichen, wobei China über 30 % dieses Marktes ausmachen und zum weltweit größten Produzenten und Konsumenten von Wärmemanagementkomponenten werden dürfte. Kühlkörper haben sich von „Hilfsteilen" zu zentralen Kernkomponenten entwickelt, die Leistungsfähigkeit, Zuverlässigkeit und Lebensdauer von Geräten bestimmen.


01. Vier Segmente mit hohem Wärmeableitungsbedarf


Künstliche Intelligenz (KI) / Rechenzentren


Erfordern ultrahohe thermische Effizienz unter extremer Rechendichte, um den Spitzenwärmestrom von Hochleistungs-GPU-/ASIC-Chips zu bewältigen, und setzen auf fortschrittliche Lösungen wie hochdichte Wärmeverteilung und Flüssigkühlungstechnologien.


02. 3C-Unterhaltungselektronik


Balance zwischen Leistung und Wärmeableitung in extrem kompakten Bauformen, unter Einsatz ultradünner Vapor Chambers und Graphenmaterialien zur schnellen Wärmeverteilung, um eine optimale Nutzererfahrung sicherzustellen.


03. New-Energy-Fahrzeuge


Fokus auf hohe Sicherheit und Zuverlässigkeit, Sicherstellung einer gleichmäßigen Batteriepacktemperatur und effizienter Wärmeableitung für Leistungselektronik mit hoher Leistungsdichte; gefordert sind leichte und hochintegrierte Wärmemanagementsysteme.


04. Kommunikationsbasisstationen


Widerstehen harschen Außenumgebungen und kontinuierlichem Hochleistungsbetrieb; erfordern thermische Lösungen mit hoher Zuverlässigkeit, Korrosionsbeständigkeit und robuster dauerhafter Kühlleistung.


Wärmemanagementtechnologie ist zu einer zentralen gemeinsamen Grundlage geworden, um Leistungsengpässe in verschiedenen Bereichen zu überwinden und einen stabilen Systembetrieb sicherzustellen, und treibt die kontinuierliche Innovation von Materialien und systemischen Lösungen voran. Dies hat direkt zu einer Entwicklung des thermischen Designs hin zu „ultrahoher Effizienz, präziser Komplexität und Integration" geführt und damit revolutionäre Anforderungen an die Fertigungstechnologien gestellt.


Lasertechnologie beim Schweißen von Kühlkörpern


Im Bereich des Wärmemanagements sind Vapor Chambers und fortschrittliche Loop-Heat-Pipes die technologisch anspruchsvollsten Produkte und repräsentieren den aktuellen Höhepunkt passiver Kühllösungen. Vapor Chambers sind zu einer Schlüsselkomponente zur Bewältigung des „thermischen Engpasses" in Smartphones und Hochleistungs-Grafikchipsätzen geworden. Die technologischen Hürden von Vapor Chambers sind außergewöhnlich hoch und zeigen sich in drei Hauptaspekten:


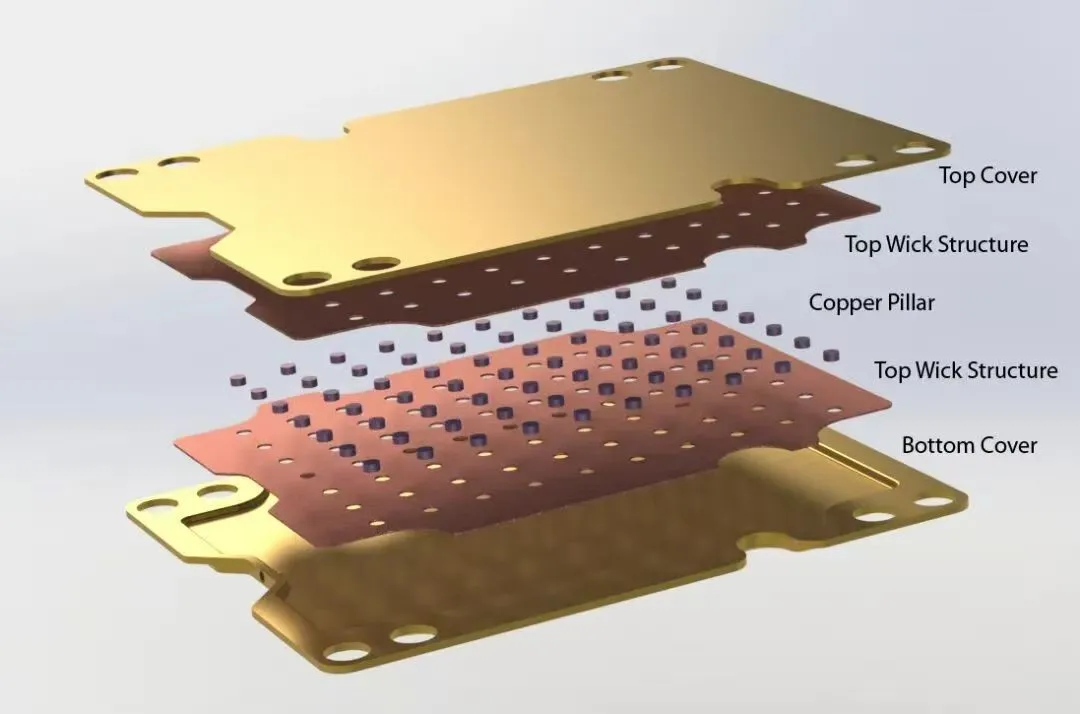
Präzise Innenstruktur: Kern ist eine Kapillarstruktur im Mikrometerbereich (etwa gesintertes Kupferpulver) im Inneren. Gleichmäßigkeit, Porosität und Festigkeit dieser Struktur bestimmen direkt die Wärmeübertragungsgrenze und Zuverlässigkeit. Design und Fertigungsprozess stellen die höchste Geheimhaltungsstufe der Branche dar.


Extreme Fertigungsherausforderungen:Die Herstellung einer Hochvakuumdichtigkeit in ultradünnen Hohlräumen (inzwischen unter 0,3 mm) bei gleichzeitig präziser Injektion des Arbeitsmediums stellt erhebliche Schwierigkeiten dar. Die Sicherstellung der Hohlraumplanheit über große Flächen, absoluter Schweißzuverlässigkeit und langfristiger leckagefreier Betrieb erfordert hochkomplexe Material- und Prozesskontrolle.


Komplexes thermophysikalisches Design:Erforderlich ist eine präzise Balance von Kapillarkräften, Fluidströmung und Phasenwechseleffizienz, um extreme Wärmestromdichten auf Chips von mehreren hundert W/cm² zu bewältigen. Die Designtoleranz ist extrem gering.


Kernprinzip der VC-Vapor-Chamber


Wärme wird kontinuierlich über einen Phasenwechselzyklus übertragen, basierend auf „Flüssigkeitsverdampfung absorbiert Wärme und Dampfkondensation gibt Wärme ab", im geschlossenen Kreislauf über vier Schritte:


1. Wärmeaufnahme und Verdampfung

Wärme von der Quelle kontaktiert den Boden der Vapor Chamber und überträgt thermische Energie in den Innenhohlraum. Im Vakuum absorbiert ein Arbeitsmedium mit niedrigem Siedepunkt (Reinwasser) Wärme, siedet und geht vom flüssigen in den gasförmigen Zustand über.


2. Dampfdiffusion

Der Dampf diffundiert schnell durch den Vakuumhohlraum zu kühleren, druckärmeren Bereichen und verteilt die Wärme von Punkt- oder Linienquellen gleichmäßig über die gesamte Oberfläche der Vapor Chamber.


3. Kondensation und Wärmeabgabe

Der Dampf erreicht die kalte Kondensationszone mit Wärmeableitungsrippen, gibt dort latente Wärme ab und kondensiert wieder zu Flüssigkeit. Die Wärme wird dann über die Hülle zu den Rippen geleitet und durch Luftströmung abgeführt.


4. Flüssigkeitsrückführung

Die kondensierte Flüssigkeit kehrt automatisch über die von der Dochtstruktur erzeugte Kapillarkraft in die Verdampfungszone zurück; während des gesamten Prozesses ist keine mechanische Pumpe erforderlich.


Fünf Laserschweißverfahren und -fälle für VC-Vapor-Chamber-Wärmeverteiler


01 VC-Vapor-Chamber – Punkt- und Netzschweißen mit Laser


Prozessübersicht


Punkt- und Netzschweißen wird eingesetzt, um die Kupfernetz-Kapillarstruktur mit der Grundplatte zu verschmelzen und einen vollständigen Wärmeableitungspfad aufzubauen. Der Prozess erfordert gleichmäßige und robuste Schweißnähte, die die thermische Performance nicht beeinträchtigen, und begegnet effektiv Verformungsproblemen, die bei ultradünnen Kupfermaterialien häufig auftreten. Es ist ein kritischer Schritt zur Steigerung sowohl der thermischen Effizienz als auch der Ausbeute von VC-Einheiten.


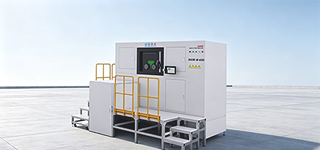
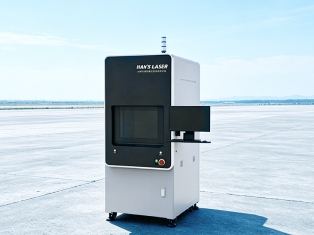
Das Projektzentrum für das Schweißen mobiler Komponenten und Kühlkörper bei Han's Laser hat eigenständig eine Präzisions-Lasermikroschweißanlage entwickelt, die eine millijoule-genaue Wärmeeintragskontrolle ermöglicht. Dies erlaubt eine zuverlässige lokale Verschmelzung zwischen Kupfernetz und Grundplatte, ohne Durchstechen oder Leckage in ultradünnen VCs und ohne sichtbare Schweißspuren auf der Rückseite. Es ist derzeit die einzige Lösung der Branche, die eine stabile Steuerung der Schweißtiefe im Mikrometerbereich ermöglicht.


Fallstudie


Schweißmaterialien: 0,055 mm Kupfernetz + 0,06 mm Kupferblech


Prozessanforderungen: Minimierung von Drahtbrüchen im Netz, Vermeidung von Durchstichen auf der Rückseite, Sicherstellung fester, nicht lösbarer Schweißverbindungen


Herausforderungen: Vermeidung von Kaltlötstellen und Delamination, Erreichung von Präzision im Mikrometerbereich, Schmelztiefe ≤30 μm


Prüfergebnisse: Bei jeder Charge von 32 Einheiten wurden alle Schweißtiefen durchgängig unter 25 μm gehalten, wobei in der metallographischen Querschnittsanalyse keine Defekte wie Durchstiche oder übermäßige Schmelztiefe festgestellt wurden.


02 VC-Wärmeverteiler – Vorfixierung durch Laserschweißen


Prozesseinführung


Laserpunktschweißen wird eingesetzt, um Ober- und Unterdeckel der VC präzise zu verbinden und eine Vorbaupositionierung zu erreichen. Dieses Verfahren bietet hohe Präzision, eine schmale Wärmeeinflusszone und hohe Verbindungsfestigkeit, wodurch die Montagegenauigkeit und die Serienfertigungseffizienz verbessert werden. Es eignet sich für ultradünne und komplexe VC-Strukturen und wird breit in Wärmemanagementprodukten der Unterhaltungselektronik und von Rechenzentren eingesetzt.


Fallstudie


Schweißmaterialien: 0,1 mm Kupfer-Oberdeckel + 0,15 mm Kupfer-Unterdeckel


Prozessanforderungen: Schweißpunkte müssen ausreichende Festigkeit aufweisen, ohne Kaltverschweißung oder Durchdringung; zerstörende Prüfung sollte einen Bruch des Grundmaterials statt eines Schweißnahtversagens zeigen


Herausforderungen: Stabile Ausgabe beim Galvanometer-Scannen großer Flächen, präzise Kontrolle des Wärmeeintrags und gleichmäßige Schmelztiefe über den gesamten Schweißbereich.


03 VC-Wärmeverteiler – Randversiegelung durch Laserschweißen


Prozessübersicht


Dieses Verfahren ist kritisch für die Sicherstellung der Dichtigkeit von VC-Hohlräumen und verbindet mittels Laserschweißen die Ränder der Ober- und Unterdeckplatten zu einer durchgehenden Dichtnaht. Die mikrometergenaue schmale Schweißnaht reduziert die Schweißverformung erheblich und erhält Oberflächenplanheit und Strukturintegrität. Im Vergleich zum herkömmlichen Hartlöten minimiert es Kontaminationen und senkt den Energieverbrauch.


Fallstudie


Schweißmaterialien: 0,15 mm obere Kupferplatte + 0,2 mm untere Kupferplatte


Prozessanforderungen: Durchgehende Dichtnahtschweißung auf Kupferlegierungsdeckeln mit kontrollierter Verformung und ausreichender Schweißnahtfestigkeit


Herausforderungen: Sicherstellung eines stabilen Schweißprozesses, gleichmäßige Schmelztiefe über die gesamte Fläche, konstante Schweißgeschwindigkeit entlang komplexer Pfade und präzise Wärmeeintragskontrolle


04 VC-Vapor-Chamber – Versiegelung durch Laserschweißen


Prozessbeschreibung


Laserenergie wird auf die Portposition fokussiert, um Metall zu schmelzen und eine dichte Schweißnaht zu bilden, die die Vakuumkammer und das interne Arbeitsmedium einschließt und Leckage verhindert. Mit mikrometergenauer Präzision eignet sich dieses Verfahren für ultradünne VCs von 0,2–0,3 mm Dicke, bietet minimale thermische Verformung und hohe Zuverlässigkeit und ist eine Kerntechnologie für die Serienfertigung von Vapor Chambers.


Fallstudie


Schweißmaterialien: 0,1 mm Reinkupfer + 0,1 mm Reinkupfer-Endversiegelungsschweißung


Schweißanforderungen: Stabiles Schweißen ohne Spritzer oder Kaltlötstellen; versiegelte Kammer muss dem Standard-Atmosphärendruck standhalten.


05 VC-Vapor-Chamber – Laserschweißen von VC mit Strukturkomponenten


Prozessmerkmale


Hohe Präzision: Mikrometergenaue Schweißkontrolle zur Vermeidung von Kaltverschweißungen und Fehlschweißungen;


Geringe Wärmeeinwirkung: Lokalisierte Erwärmung minimiert die Verformung ultradünner VCs und verhindert das Austreten von internem Arbeitsmedium;


Automatisierungskompatibilität: Integrierbar in vollautomatisierte Produktionslinien zur Sicherstellung der Konsistenz in der Großserienfertigung.


Dieses Verfahren gewährleistet eine feste Verbindung zwischen der VC und den Strukturkomponenten des Geräts und bestimmt direkt die thermische Performance und die Langzeitzuverlässigkeit elektronischer Geräte.


Fallstudie


Schweißmaterialien: 0,05–0,25 mm Kupfer / Edelstahl / Verbundwerkstoffe + 0,3–0,6 mm Aluminium / Edelstahl / Verbundwerkstoffe


Schweißanforderungen: Stabiler Schweißprozess, glatte Oberflächenbeschaffenheit, ausreichende Festigkeit, keine Spritzer oder Kaltlötstellen


Umsetzungserfolge in der Industrie


Han's Laser hat ein dediziertes Präzisions-Laserschweißverfahren für den gesamten VC-Wärmeverteiler-Schweißablauf entwickelt, das von führenden in- und ausländischen VC-Herstellern übernommen und in Serie eingekauft wurde, wodurch das Unternehmen seine Führungsposition im Laserschweißen von VC-Wärmeverteilern etabliert hat.


Top